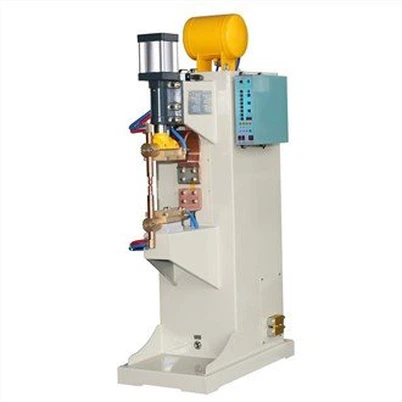
Princip analýzy a aplikační příručka bodového svařovacího stroje, odborné znalosti
Zanechat vzkaz
Profesionální znalost analýzy principu a průvodce aplikací bodových svařovacích strojů. Naše továrna se specializuje na výrobu svařovacích strojů na tupo, bodových svařovacích strojů, švových svařovacích strojů, speciálních tvarových svařovacích strojů atd.
Bodové svařování je proces svařování jednotlivých bodů na kontaktní ploše svařované součásti ve spoji. Bodové svařování vyžaduje, aby kovy měly dobrou plasticitu. Při svařování nejprve očistěte povrch svařovaného dílu, poté svařovaný plech sestavte překrytím a vtlačením mezi dvě válcové měděné elektrody a silou přitlačte. Když projde dostatečně velký proud, na kontaktu desky se generuje velké množství odporového tepla, které rychle ohřeje kov v nejžhavější centrální oblasti na vysoce plastický nebo roztavený stav, čímž se vytvoří kapalná tavenina ve tvaru čočky. Pokračujte v udržování tlaku, odpojte proud a po vychladnutí kovu se vytvoří pájený spoj.
Bodové svařování se používá pouze pro svařování tenkých plechových přeplátovaných konstrukcí, kovových sítí, křížových ocelových konstrukčních dílů atd. bez požadavků na těsnění kvůli určité vzdálenosti mezi svařovacími body. Pokud je sloupcová elektroda nahrazena kotoučovou elektrodou, elektroda je pevně přitlačena ke svařovacímu kusu a rotována a svařovací kus je kontinuálně přiváděn mezi kotoučové elektrody a poté pulzován elektřinou. Může tvořit souvislý a překrývající se svarový bod, tvořící svarový šev, který se nazývá švové svařování. Používá se hlavně pro svařování tenkých plechů překrývajících se konstrukčních součástí s požadavky na těsnění nebo požadavky na vysokou pevnost spoje, jako jsou olejové nádrže, vodní nádrže atd.
Bodové svařovací stroje lze podle účelu rozdělit na univerzální (univerzální) a specializované typy. Podle počtu současně svařených pájených spojů se rozlišují jednobodové, dvoubodové a vícebodové typy. Podle režimu přenosu tlakového mechanismu se rozlišuje typ pedálu, typ vačky elektromotoru, pneumatický typ, hydraulický typ, kompozitní typ (typ komprese plyn-kapalina) atd.
Princip bodového svářecího stroje
Metoda svařování působením tlaku přes elektrody a využitím odporového tepla generovaného proudem procházejícím kontaktní plochou a přilehlými oblastmi spoje po svařování se nazývá odporové svařování. Odporové svařování se vyznačuje vysokou efektivitou výroby, nízkou cenou, úsporou materiálu a snadnou automatizací. Proto je široce používán v různých průmyslových odvětvích, jako je letectví, kosmonautika, energetika, elektronika, automobily a lehký průmysl, a je jedním z důležitých svařovacích procesů.
1, Produkce a ovlivňující faktory svařovacího tepla
Teplo generované při bodovém svařování je určeno následující rovnicí: Q=IIRT (J) -- (1)
Ve vzorci: Q - generované teplo (J), I - svařovací proud (A), R - odpor elektrody (ohmy), t - doba svařování (s)
1. Rezistence R a faktory ovlivňující R
Mezielektrodový odpor zahrnuje odpor Rw samotného obrobku, přechodový odpor Rc mezi dvěma obrobky a přechodový odpor Rew mezi elektrodou a obrobkem. To znamená, R=2Rw+Rc+2Rew - (2), jak je znázorněno na obrázku
Když jsou obrobek a elektroda konstantní, odpor obrobku závisí na jeho měrném odporu. Proto je rezistivita důležitou vlastností svařovaného materiálu. Kovy s vysokým měrným odporem mají špatnou vodivost (např. nerezová ocel), zatímco kovy s nízkým měrným odporem mají dobrou vodivost (např. hliníková slitina). Proto při bodovém svařování nerezové oceli je vytváření tepla snadné, ale rozptyl tepla je obtížný, a při bodovém svařování hliníkové slitiny je vytváření tepla obtížné, ale rozptyl tepla je snadný. Při bodovém svařování může první používat malý proud (několik tisíc ampér), zatímco druhý musí používat velký proud (desítky tisíc ampér). Odpor nezávisí pouze na typu kovu, ale také na stavu tepelného zpracování, způsobu zpracování a teplotě kovu.
Trvání přechodového odporu je krátké a obecně existuje v raných fázích svařování, a to ze dvou důvodů:
(1) Přítomnost vysoce odolných vrstev oxidu nebo nečistot na povrchu obrobků a elektrod může významně bránit toku proudu. Nadměrné vrstvy oxidu a nečistot mohou dokonce bránit vedení proudu.
(2) Za podmínek velmi čistého povrchu díky mikro
Jsou pozorovány nerovnosti, které způsobují, že obrobek vytváří kontaktní body pouze lokálně na drsných površích. Konvergence proudových vedení v místě kontaktu. V důsledku snížení proudové cesty se zvýšil odpor v místě kontaktu.
Ve srovnání s Rc a Rw je odpor Rew mezi elektrodou a obrobkem obecně nižší u slitin mědi v důsledku jejich nižšího měrného odporu a tvrdosti, což má menší vliv na tvorbu fúzních jader. Proto jeho vliv považujeme za menší.
2. Vliv svařovacího proudu
Ze vzorce (1) je vidět, že proud má větší vliv na tvorbu tepla než jak odpor, tak čas. Proto je při svařovacím procesu parametr, který musí být přísně kontrolován. Hlavními příčinami změn proudu jsou kolísání napětí v elektrické síti a změny impedance v sekundárním okruhu svařovacího stroje na střídavý proud. Změny impedance jsou způsobeny změnami geometrického tvaru obvodu nebo zavedením různého množství magnetického kovu do sekundárního obvodu. U stejnosměrných svařovacích strojů nemají změny impedance sekundárního obvodu žádný významný vliv na proud.
3. Vliv doby svařování
Aby byla zajištěna velikost tavného jádra a pevnost svařovacího bodu, může se doba svařování a svařovací proud v určitém rozsahu vzájemně doplňovat. Pro získání určité pevnosti pájených spojů lze použít vysoký proud a krátkou dobu (silné podmínky, také známé jako tvrdé specifikace), nebo lze použít nízký proud a dlouhou dobu (slabé podmínky, také známé jako měkké specifikace). Volba mezi tvrdou a měkkou specifikací závisí na výkonu, tloušťce a výkonu svařovacího stroje použitého pro kov. Pro kovy s různými vlastnostmi a tloušťkami existuje horní a dolní limit pro proud a čas, který by měl být používán jako standard.
4. Účinky tlaku elektrod
Tlak elektrody má významný vliv na celkový odpor R mezi dvěma elektrodami. S rostoucím tlakem elektrody R výrazně klesá, zatímco nárůst svařovacího proudu není významný a nemůže ovlivnit snížení tvorby tepla způsobené poklesem R. Pevnost pájeného spoje proto vždy klesá s nárůstem svařovacího tlaku. . Řešením je zvýšení svařovacího proudu při současném zvýšení svařovacího tlaku.
5. Vliv tvaru elektrody a materiálových vlastností
Vzhledem k tomu, že kontaktní plocha elektrody určuje hustotu proudu, elektrický odpor a tepelná vodivost materiálu elektrody souvisí s tvorbou a odvodem tepla. Proto má tvar a materiál elektrody významný vliv na vznik fúzních jader. Jak se hrot elektrody deformuje a opotřebovává, kontaktní plocha se zvětšuje a pevnost pájeného spoje klesá.
6. Vliv stavu povrchu obrobku
Oxidy, nečistoty, olej a další nečistoty na povrchu obrobku zvyšují kontaktní odpor. Příliš silná vrstva oxidu může dokonce zabránit průchodu proudu. Lokální vedení v důsledku nadměrné hustoty proudu může způsobit rozstřikování a popálení povrchu. Přítomnost oxidové vrstvy může také ovlivnit nerovnoměrné zahřívání různých pájených spojů, což způsobuje kolísání kvality svařování. Důkladné čištění povrchu obrobku je proto nezbytnou podmínkou pro získání vysoce kvalitních spojů.
2, Tepelná bilance a odvod tepla
Při bodovém svařování se k vytvoření svaru využívá pouze malá část generovaného tepla a větší část se ztrácí v důsledku vedení nebo záření do sousedních materiálů. Rovnice tepelné rovnováhy je:
Q=Q1+Q2- (3) kde: Q1- nukleační teplo tvorby, Q2- tepelné ztráty
Efektivní teplo Q1 závisí na termofyzikálních vlastnostech kovu a množství roztaveného kovu a je nezávislé na použitých podmínkách svařování. Q1=10%-30%Q, Dolní limit pro kovy s dobrou tepelnou vodivostí (jako je hliník, slitiny mědi atd.); Kovy s vysokým elektrickým odporem a špatnou tepelnou vodivostí (jako je nerezová ocel, vysokoteplotní slitiny atd.) podléhají hornímu limitu. Tepelná ztráta Q2 zahrnuje především teplo vedené elektrodou (30 % -50 % Q) a teplo vedené obrobkem (asi 20 % Q). Přibližně 5 % tepla vyzařovaného do atmosféry.
3, Svařovací cyklus
Svařovací cyklus bodového svařování a projekčního svařování se skládá ze čtyř základních fází (jak je znázorněno v procesu bodového svařování):
1) Stupeň předlisování - elektroda se spustí do stupně připojení proudu, aby se zajistilo, že elektroda pevně přitlačí obrobek, takže mezi obrobky bude patřičný tlak.
2) Doba svařování - Svařovací proud prochází obrobkem a vytváří teplo za vzniku svarového nugetu.
3) Doba údržby - Přerušte svařovací proud a pokračujte v udržování tlaku elektrody, dokud roztavené jádro neztuhne na dostatečnou pevnost.
4) Doba odpočinku - od začátku zvedání elektrody do začátku opětovného klesání elektrody začíná další svařovací cyklus.
Aby se zlepšila výkonnost svarových spojů, je někdy nutné přidat do základního cyklu jeden nebo více z následujících:
1) Zvyšte předtlak, abyste odstranili mezery mezi tlustými obrobky a zajistili pevné usazení.
2) Použití pulzů předehřívání ke zlepšení plasticity kovů, což usnadňuje uchycení obrobků a zabraňuje rozstřikování; Při provádění konvexního svařování to může zajistit, že více konvexních bodů je rovnoměrně v kontaktu s plochou deskou před svařováním, aby bylo zajištěno konzistentní zahřívání v každém bodě.
3) Zvyšte kovací tlak, aby se jádro taveniny zhutnilo a zabránilo se praskání nebo smršťování.
4) Použití temperovacích nebo pomalých ochlazovacích pulzů k odstranění kalené struktury legované oceli, zlepšení mechanických vlastností spojů nebo zabránění vzniku trhlin a smršťování bez zvýšení kovacího tlaku.
4, Typy a použitelný rozsah svařovacího proudu
1. Střídavý proud lze modulovat tak, aby se proud postupně zvyšoval a snižoval, čímž se dosáhne účelu předehřívání a chlazení, což je velmi výhodné pro svařování hliníkových slitin. Napájení střídavým proudem lze také použít pro bodové svařování s více pulzy, které ponechává dobu chlazení mezi dvěma nebo více pulzy pro řízení rychlosti ohřevu. Tato metoda se používá především pro svařování tlustých ocelových plechů.
2. Stejnosměrné napájení se používá hlavně v situacích, které vyžadují vysoký proud. Protože je většina svařovacích strojů na stejnosměrný proud napájena třífázovými zdroji energie, zabraňuje nerovnováze třífázové zátěže při jednofázovém napájení.
5, Svařitelnost při odporovém svařování kovů
Níže jsou uvedeny hlavní ukazatele pro hodnocení svařitelnosti odporového svařování:
1. Materiály s nízkou elektrickou a tepelnou vodivostí a vysokou tepelnou vodivostí vyžadují vysoce výkonné svařovací stroje, které mají špatnou svařitelnost.
2. Vysokoteplotní pevnost materiálů. Kovy s vysokou mezí kluzu při vysokých teplotách (0.5-0.7Tm) jsou náchylné k defektům, jako je rozstřik, smrštění a praskliny během bodového svařování, což vyžaduje použití vysokého tlaku elektrody. V případě potřeby je nutné po výpadku proudu vyvinout velký kovací tlak, což má za následek špatnou svařitelnost.
3. Teplotní rozsah materiálů pro plasty je velmi citlivý na kolísání parametrů procesu svařování kovů s úzkými rozsahy teplot plastů (jako jsou hliníkové slitiny), což vyžaduje použití svařovacích strojů, které mohou přesně řídit parametry procesu a dobré sledování elektrod. Špatná svařitelnost.
4. Citlivost materiálů na tepelné cykly. Pod vlivem tepelného cyklování svařování jsou kovy se sklonem k kalení náchylné ke vzniku ztvrdlých struktur a trhlin za studena; Slitiny s nízkými teplotami tání, které jsou náchylné k tavení nečistot, jsou náchylné k tepelnému praskání; Kovy zpevněné ochlazením jsou náchylné k zónám měknutí. Aby se těmto závadám zabránilo, měla by být přijata odpovídající procesní opatření. Proto kovy s vysokou citlivostí tepelného cyklování mají také špatnou svařitelnost.